产品知识
- 发表时间:2025/11/22
- 来源:君诚
- 人气:119
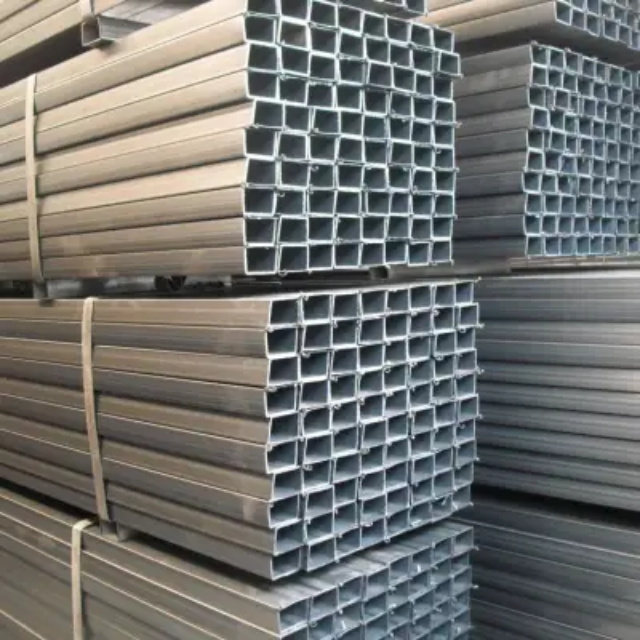
正金元镀锌方管可以焊接。该品牌镀锌方管多采用Q215B、Q235B等低碳钢材质,这类低碳钢本身就具备良好的可焊性,不过其表面的镀锌层在焊接时会熔化产生锌蒸气,容易导致焊缝出现气孔等缺陷,所以焊接时要遵循特定工艺规范,具体注意事项如下:
1. 焊前预处理:焊接前需用角磨机等工具,打磨掉焊缝及两侧至少20mm范围内的镀锌层,同时清理表面油污、杂质。若无法彻底清除锌层,可适当增大坡口角度5° - 10°,方便焊接时锌蒸气排出,避免其在熔池内形成气孔。
2. 选对焊接方式与焊材:手工电弧焊是较常用的方式,可选用J422等适配低碳钢的焊条;薄壁的正金元镀锌方管适合用钨极氩弧焊,可搭配硅青铜焊丝减少锌烧损;追求焊接效率和焊缝成型质量的话,也能采用气体保护焊,焊丝可选ER70S - 6。
3. 调整焊接参数:焊接电流要比焊接普通碳钢时降低10%-15%,同时提高约20%的焊接速度,还需采用短弧操作,这样能减少焊接飞溅和锌层的过度烧损。比如针对2mm壁厚的该款方管,气体保护焊时电压可设为18 - 20V,送丝速度控制在4 - 5m/min。
4. 焊后处理与防护:焊接后要及时清理焊缝处的焊渣,检查焊缝是否存在气孔、裂纹等缺陷,若有问题需及时修补;另外,焊缝区域失去了镀锌层的防腐保护,需补喷锌漆等防腐涂层,保证整管的耐腐蚀性能一致。同时焊接时会产生含锌烟雾,现场需做好通风,操作人员要佩戴防毒面具等防护装备。
上一篇:正金元镀锌管多少钱一米
下一篇:正金元钢塑复合管施工费用价格
推荐资讯
- 04-13正金元热镀锌钢管_长度口径按需定制
- 09-19正金元热镀锌钢管质量好吗?
- 05-28正金元热镀锌钢管 市政基建专用镀锌管
- 02-11热镀锌线管和冷镀锌线管区别
- 06-06正金元镀锌方管源头工厂 非标定制矩形方管全国配送
- 01-17正金元热镀锌钢管镀锌处理,性价比民用款
- 06-17正金元钢塑复合管可按需切割 长短尺寸齐全
- 03-24正金元镀锌方管厂家批发
- 03-21正金元镀锌方管连接_丝扣连接沟槽连接
- 12-09正金元热镀锌钢管是锌钢吗
- 02-27正金元镀锌方管防锈吗?
- 01-23重量轻易安装:正金元钢塑复合管施工便捷性优势
- 05-08正金元镀锌管酸洗钝化 防腐升级工艺
- 02-25正金元镀锌钢管允许偏差
- 02-11上半年CPI同比上涨3.8% 分析认为CPI将重回下行趋势,为货币政策打开更大空间
- 04-20正金元镀锌方管_大厂品质_每根水压测试


