产品知识
- 发表时间:2025/12/19
- 来源:君诚
- 人气:205
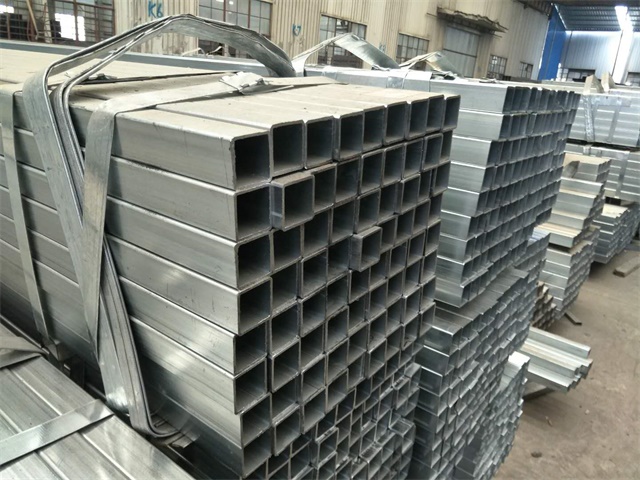
正金元热镀锌方管弧形折弯优先选冷弯(薄壁/大半径)或热弯(厚壁/小半径),核心是控制zui小弯曲半径、防镀层损伤与回弹,配合适配模具与后处理,可稳定做出合格弧形。
核心工艺参数与选型
1. 弯曲方式选择
| 方式 | 适用场景 | 操作要点 |
|---|---|---|
| 冷弯(拉弯 / 液压冷弯) | 壁厚≤4mm、弯曲半径 R≥6 倍边长、弧形平缓 | 常温作业,用匹配模具,分步加压,速度≤5°/s,防褶皱 / 开裂 |
| 热弯 | 壁厚≥5mm、R<6 倍边长、急弯 / 复杂弧形 | 加热至 800–900℃(碳钢),保温均匀后弯曲,缓冷,防过烧 / 脱锌 |
| 充液 / 芯棒辅助冷弯 | 薄壁(t≤3mm)、小 R、高表面要求 | 内部充液 / 加芯棒,防扁管 / 塌边,适配数控弯管机 |
2. zui小弯曲半径(Rmin)与回弹补偿
基础值:方管边长a,Rmin≥6a(如50×50mm方管,Rmin≥300mm);壁厚t/a≤0.1时,Rmin可降至4–5a,但需做过弯补偿(回弹角3°–8°)。
矩形管:长边为基准,Rmin增加20%–30%,避免角部开裂。
回弹处理:模具预设过弯角度,或数控系统动态补偿,卸载后复测微调。
3. 关键工艺阈值
镀锌层保护:弯曲前检查锌层≥85μm(610g/m²),弯曲过程避免局部挤压/划伤;热弯后及时补涂富锌底漆+环氧面漆。
壁厚适配:t≤3mm优先冷弯+芯棒;t≥5mm选热弯,加热温度≤900℃,防止锌层挥发。
弯曲角度:单次冷弯建议≤90°,大弧度分多段弯制,减少应力集中。
操作流程与质量控制
1. 预处理:校直方管,切割定尺,清理表面油污/锌瘤;复杂弧形先做1:1样板。
2. 模具与设备:冷弯用贴合方管截面的弧形模具+防滑块;热弯配耐热工装,加热用中频感应或火焰均匀加热(禁止局部过烧)。
3. 弯曲执行:冷弯分步加压,每步≤10°,中间停顿释放应力;热弯在保温温度下匀速弯曲,弯后缓冷至室温。
4. 后处理与验收
外观:无扁管、褶皱、裂纹,镀锌层损伤处补涂富锌涂料。
尺寸:弧形曲率符合样板,回弹后角度偏差≤±2°,壁厚减薄率≤10%。
防腐:补口处刷环氧煤沥青或沥青漆2–3道,必要时外包玻璃布。
常见问题与解决办法
| 问题 | 原因 | 解决措施 |
|---|---|---|
| 锌层脱落 / 划伤 | 模具不匹配、压力过大 | 换贴合模具,降低弯曲速度,弯曲后补涂富锌漆 |
| 弯角扁塌 | 无芯棒 / 充液,薄壁管刚性不足 | 加芯棒或充液弯曲,降低单次弯曲角度 |
| 外侧开裂 | R 过小、壁厚偏薄 | 增大弯曲半径,热弯前预热,弯曲后退火 |
| 回弹超差 | 材料屈服强度高 | 预留过弯角度,用数控系统动态补偿 |
安全与成本提示
热弯时做好通风与防火,佩戴耐高温手套与护目镜,避免锌蒸汽吸入。
批量生产优先用数控拉弯机,精度高、效率高;小批量可用液压弯管机+定制模具。
上一篇:正金元镀锌管压力等级
- 12-29正金元排水用镀锌钢管 耐腐耐磨 污水废水排放专用钢管
- 06-17正金元钢塑复合管可按需切割 长短尺寸齐全
- 02-27正金元钢塑复合管防腐组成
- 03-09正金元钢塑复合管生产厂家_支持定制加工
- 02-09正金元农业灌溉用热镀锌钢管 耐磨抗水流冲击
- 05-28正金元镀锌管 厂家直供 规格齐全
- 05-19正金元钢塑复合管 耐酸碱防腐性能强
- 06-29正金元镀锌方管整车配送 工地送货上门时效保障
- 11-05正金元热镀锌钢管定制加工
- 02-11正金元牌衬塑复合管入选工信部绿色设计产品
- 01-09正金元热镀锌钢管现货库存表_各种规格正金元热镀锌钢管供应
- 01-23正金元镀锌管施工噪音大:如何降低对周边环境的影响?
- 10-29正金元镀锌方管厂家 直供幕墙用镀锌方矩管
- 10-14正金元镀锌方管厚度规格
- 10-11正金元镀锌钢管镀锌层厚度
- 04-25正金元镀锌钢管现货库存 当天发货量大价优